

Çelik tedariki bağlamında "boru genişletme"yi-aradığınızda, aynı adı paylaşan tamamen farklı iki üretim süreciyle karşılaşacaksınız. Bunlardan biri, şekillendirme sonrasında yuvarlaklığı ve boyutsal doğruluğu düzeltmek için kaynaklı boruya (ERW, LSAW, SSAW) uygulanan son işlem adımıdır. Diğeri ise dikişsiz boruya uygulanan, döner delme makinesinin tek geçişte üretebileceğinden daha büyük bir çap elde etmek için kullanılan boyut-uzatma işlemidir. Her ikisi de bir borunun çapını dışa doğru - itmeyi veya çizmeyi içerir ve benzerlik burada sona erer. Bu ikisini karıştırmak veya "genişletilmiş boru"nun her zaman aynı anlama geldiğini varsaymak, özellikle hat borusu tedarikinde yeni olan alıcılar için teklif aşamasında gerçek bir yanlış iletişim kaynağıdır.
Bu makale iki süreci birbirinden ayırıyor, her birinin bitmiş kanalda neleri değiştirdiğini açıklıyor ve bir projede her iki türü belirtmeden veya kabul etmeden önce nelerin kontrol edilmesi gerektiğini ortaya koyuyor.
Soğuk Genleşme: Kaynaklı Hat Borusu için Boyutlandırma Adımı
Soğuk genleştirme - bazen soğuk boyutlandırma veya mekanik genleştirme olarak da adlandırılır - kaynaklı boruya (en yaygın olarak LSAW ve SSAW, ara sıra büyük-çaplı ERW) şekillendirme ve kaynak işleminden hemen sonra boru ortam sıcaklığındayken uygulanır. Boru, bölümlü bir kalıp veya genişletme başlığı ile donatılmış bir hidrolik genişleticiye yüklenir. Kafa borunun içine sokulur ve borunun uzunluğu boyunca bir dizi kontrollü adımda mekanik olarak dışarı doğru zorlanır, boru duvarının küçük, hassas bir şekilde kontrol edilen bir miktarda dışarı doğru plastik olarak deforme edilmesi sağlanır.
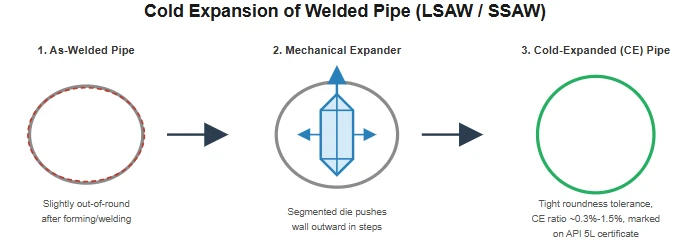
Amaç neredeyse tamamen boyutsaldır. Plaka-şeklinde ve kangal-şeklinde şekillendirilmiş boru (JCOE, UOE veya spiral şekillendirme), kaynak hattından bir miktar yuvarlaklık-kötülüğü, kalıntı şekillendirme gerilimi ve uzunluğu boyunca çap değişimiyle çıkar -, plaka veya bobin asla ilk geçişte mükemmel şekilde tekdüze bir daire şeklinde bükülmez. Soğuk genleşme, tüm boru gövdesini çok daha sıkı, daha tutarlı bir dairesel toleransa, tipik olarak nominal dış çapın yüzde birinden daha az bir değere zorlayarak bunu düzeltir.
API 5L bu adımı resmi olarak kabul etmektedir: Bu süreçten geçen bir boru, işaretleme ve sertifikasyonunda "CE" (soğuk genleşme) olarak belirtilir ve standart, soğuk-genleşme oranını -, süreç sırasında elde edilen çevre veya çaptaki yüzde artışını -, üreticinin bir test birimi içinde beyan etmesi ve tutarlı tutması gereken bir değer olarak tanımlar. Uygulamada bu oran küçüktür, tipik olarak kabaca %0,3 ila %1,5 aralığındadır, çünkü amaç büyük boyut değişikliği değil, hassas düzeltmedir. Tanımlanmış bir eşiğin ötesinde bir test biriminden diğerine oran artışı, yeni bir test biriminin başlatılmasını gerektirir.API5LBorunun mekanik özellikleri uygulanan soğuk iş miktarına göre değişebileceği için test çerçevesi.
Bu değişim, anlamaya değer ikinci etkidir. Plastik deformasyon yoluyla soğuk işlenen çelik, genleşme yönünde akma mukavemetini artırır (malzeme işi-sertleşir), bu genellikle iç basınç görecek bir boru için hoş bir yan etkidir. Bu aynı zamanda bir miktar anizotropi de ortaya çıkarır - borunun bazı yönlerdeki basınç akma mukavemeti, çekme akma mukavemetine göre bir miktar azaltılabilir; bu, metalürjistlerin Bauschinger etkisi olarak adlandırdığı bir etkidir. Çoğu hat borusu uygulaması için bu kabul edilebilir sınırlar içindedir ve tasarım kurallarında dikkate alınmıştır; yalnızca yüksek-çökme-direnç hizmeti gibi özel durumlarda, bir tasarımcının tam olarak ne kadar soğuk genleşmenin uygulandığını görmek isteyebileceği özel durumlarda daha keskin bir mühendislik sorusu haline gelir.
Sıcak Genişleme: Dikişsiz Boruyu Delici Frezenin Ulaşamayacağı Yere Uzatmak
Sıcak genişleme tamamen farklı bir sorunu çözer. Döner delici değirmenler - katı yuvarlak çelik kütüğü içi boş, dikişsiz bir kabuğa - dönüştüren makineler, pratik çaplı bir tavana sahiptir. Çoğu fabrika, tek bir sıcak haddeleme geçişinde yaklaşık 20 inç (508 mm) dış çapa kadar dikişsiz boru üretme konusunda zirveye ulaşır. Belirli petrol ve gaz iletim projelerinden ve - kaynaklı bir alternatifin kabul edilemediği özel uygulamalardan bağımsız olarak, büyük-çaplı dikişsiz boruya talep mevcuttur; bu tavanın çok ötesinde, yaklaşık 40 inç'e (1016 mm) kadar dikişsiz boru gerektirir.

Sıcak genişleme bu açığı kapatan süreçtir. Delme haddesinin maksimum çapında veya buna yakın bir çapta üretilen standart bir sıcak-haddelenmiş dikişsiz "ana boru", tipik olarak orta-frekans indüksiyonlu ısıtma - kullanılarak sıcak-çalışma sıcaklığına kadar yeniden ısıtılır -, daha sonra bir dahili mandrel veya genişletme aletinin ısıtılmış boru duvarını hedef daha büyük çapa doğru dışarı doğru zorladığı mekanik bir genleşme haddesinden geçirilir. Herhangi bir sıcak-biçimlendirme işleminde olduğu gibi aynı hacim-korunum mantığı izlenerek, çap arttıkça duvar kalınlığı orantılı olarak azalır.
Çekiciliği açıktır: Delici bir tesisin doğrudan ulaşamayacağı boyutlarda, genellikle alternatif büyük{0}}dikişsiz yollardan daha düşük bir maliyetle ve makul üretim verimliliğiyle gerçekten dikişsiz bir boru (herhangi bir çapta kaynak dikişi olmayan) üretir. Sıcak-genişletilmiş dikişsiz boruların, özellikle bu süreç etrafında özel yetenekler geliştiren Çinli dikişsiz fabrikalar tarafından istikrarlı bir pazar bulmasının nedeni budur.
Ayrıca, zorlu bir uygulama için "kesintisiz" ifadesini belirten bir alıcının bilmesi gereken {0}karşılıklı tavizleri de beraberinde getirir. Ana boru, herhangi bir çelik üretim işleminin normal, düşük-seviyeli bir özelliği olan-metalik olmayan kalıntıları - sülfürler, oksitler ve silikatlar - taşır. Sıcak genleşme sırasında, yüksek sıcaklık ve deformasyon, bu kalıntıları genleşme yönü ile hizalanmış ince, plaka benzeri şekiller halinde düzleştirebilir-; bu, belirli stres koşulları altında katmanlara ayrılmayı (yuvarlanma düzlemi boyunca iç ayrılma) destekleyebilen bir olgudur. Genleşmeden sonra eşit olmayan soğuma, boru duvarında hiçbir zaman yeniden-işlenmemiş ana boruya göre daha belirgin olan artık gerilimler bırakabilir. Genel amaçlı kesintisiz uygulamalar için, uygun şekilde kontrol edilen sıcak genleşme, nominal spesifikasyonu dahilinde güvenilir performans gösteren borular üretir. Ancak, hidrojen-indüklü çatlama (HIC) ve sülfür gerilim çatlaması (SSC) direncinin temel sorun olduğu H2S içeren kötü hizmet - ortamları için - dahil etme-düzleştirme etkisi sektörde kabul edilen bir dikkat noktasıdır ve bazı proje spesifikasyonları, sıcak{18}}genişletilmiş boruyu HIC/SSC-kritik hizmetinden tamamen hariç tutar veya önceden ek yeterlilik testi gerektirir kabul ediyorum.
Her Prosesten Ortaya Çıkan Muayene Farklılıkları
Bu iki süreç aynı zamanda olaydan sonra denetimin neye odaklanması gerektiğini de değiştirir. Soğuk genleştirmeden sonra, boyutsal inceleme (yuvarlaklık-olmayan-yuvarlaklık, boru uzunluğu boyunca çap, düzlük) birincil kontroldür, çünkü süreç mekaniktir ve yeniden ısıtmanın getirdiği metalurjik sorunları ortaya çıkarmaz. Kaynak dikişinin ve gövdesinin ultrasonik testi hâlâ herhangi bir kaynaklı boruyla aynı gereklilikleri takip etmektedir, ancak boyutlandırma adımının kendisi tarafından yönlendirilen ilave bir metalurjik yeniden-kalifikasyon yoktur.
Sıcak genleşmeden sonra ultrasonik test daha spesifik bir rol üstlenir: Düzleştirilmiş kalıntılar ve iç ayrımlar dışarıdan görülemediğinden, yukarıda açıklanan delaminasyon riskini kontrol etmenin pratik yoludur. Disiplinli bir sıcak-genişletme süreci yürüten bir fabrika, yalnızca genişletme öncesinde ana boruyu değil, son genişletilmiş boruyu da UT ile tarayacaktır; çünkü kontrol edilen riski tam da genişletme adımının kendisi oluşturur. Bir tedarikçinin kalite belgeleri yalnızca ana boru aşamasındaki testleri gösteriyorsa, zorlu hizmetlere yönelik genişletilmiş dikişsiz boru siparişi vermeden önce bu soruyu sormaya değer.
Teslim süresi ve maliyet de teklif aşamasında önemli olacak şekilde farklılık gösterir. Soğuk genleştirme, kaynaklı boru üretim sırasına entegre-hızlı, hat içi bir bitirme adımıdır ve taban borusuna göre ihmal edilebilir düzeyde zaman ve maliyet ekler. Sıcak genleştirme, zaten-tamamlanmış bir ana boru üzerinde gerçekleştirilen ayrı bir yeniden ısıtma ve şekillendirme işlemidir; bu, farklı bir üretim aşaması ekler, standart dikişsiz boyutlara kıyasla teslim süresini uzatır ve delme tesisinin doğal çap aralığına giren boru üzerinden gerçek maliyet primine yansıtılır - bu prim genellikle bir projenin sıcak-genişletilmiş dikişsiz boruyu mu yoksa bunun yerine büyük- çaplı kaynaklı bir alternatifi mi seçeceği konusunda karar verici faktördür.
İki Süreç, Sorulacak İki Farklı Soru
"Genişletilmiş boru" bunlardan herhangi biri anlamına gelebileceğinden, alıcının sorması gereken sorular tamamen teklif edilen ürün için hangisinin geçerli olduğuna bağlıdır.
Soğuk-genişletilmiş kaynaklı boru için ilgili sorular boyutsal ve mekaniktir: Hangi soğuk-genleşme oranının uygulandığı, API 5L'nin gerektirdiği şekilde hadde sertifikasında beyan edilip edilmediği ve ortaya çıkan özellik profilinin (özellikle uygulama için basınç yüklemesi veya çökme direnci önemliyse) projenin tasarım esasının varsaydığı değerlere uyup uymadığı. Bu, bir değirmenin sağlaması gereken rutin bir bilgidir ve standart iletim veya dağıtım hizmeti için nadiren gerçek bir endişe kaynağıdır.
Sıcak-genişletilmiş dikişsiz boru için, ilgili sorular daha da ileri gider: borunun sıcak-genişletilmiş mi yoksa orijinal ana borunun çapı mı olduğu (ikisi her uygulama için birbirinin yerine geçemediğinden, fabrika sertifikası ve PO bunu açıkça belirtmelidir) ve sıcak-genişletilmişse, amaçlanan servis ekşiliği, yüksek-tokluk-kritik mi, yoksa dahil edilme yönüne ve kalan gerilime karşı başka şekilde duyarlı mı? Son sorunun cevabı evet ise, genel API 5L uyumluluğunun soruyu çözdüğünü varsaymak yerine, tedarikçiye doğrudan belirli bir projenin veya sınıfın sıcak-genişletilmiş malzeme üzerinde belgelenmiş başarılı bir HIC/SSC testi geçmişine sahip olup olmadığını sormaya değer.
Süreci Senaryoyla Eşleştirme
- Standart İsale Hatları (-Ekşi Olmayan):Standart soğuk genleşmeli kaynaklı LSAW/SSAW boru, varsayılan-uygun maliyetli seçimdir.
- Ekşi Servis (H2S / NACE MR0175):Kaplanma-ve katmanlara ayrılma riskleri nedeniyle sıcak-genişleyen dikişsiz borulardan kaçının; doğrulanmış genişleme oranına sahip-genişletilmemiş dikişsiz veya soğuk-genişletilmiş kaynaklı boruyu tercih edin.
- General Industrial & Structural (>20" Kesintisiz):Tam UT kapsamının doğrulanması koşuluyla sıcak-genişletilmiş dikişsiz boru burada ideal ve ekonomiktir.
- Yüksek-Çökme Uygulamaları (Derin Su / Muhafaza):Soğuk genleşme basınç akma mukavemetini düşürdüğünden (Bauschinger etkisi) soğuk-genleşme oranını tasarım özelliklerine göre doğrulayın.
- Standart Boyutlar (20" Yüksek-P/Yüksek-T'ye eşit veya daha az):Standart-genişletilmemiş dikişsiz boru standart çözümdür-genişletme işlemleri gereksizdir.
- Bütçe-Kısıtlı Büyük Sorunsuz Teknik Özellikler:Sıcak-genişletilmiş dikişsiz boru, "dikişsiz"in kesinlikle gerekli olduğu ve hizmet koşullarının izin verdiği durumlarda-uygun maliyetli bir seçim sunar.
Temel Prensip:Boru seçimi, üretim sürecini operasyonel ortamla eşleştirerek hizmet taleplerine (basınç, sıcaklık, H2S'ye maruz kalma, harici çökme riski) göre yönlendirilmelidir.


