


EN 10219 içi boş bölümlerin bir tedarikçisi olarak, bu yapısal bileşenlerin özelliklerinin belirlenmesinde ısıl işlemenin oynadığı kritik role ilk elden tanık oldum. EN 10219 İçi boş bölümler, yüksek mukavemetleri, mükemmel biçimlendirilebilirliği ve iyi kaynaklanabilirlikleri nedeniyle çeşitli endüstrilerde yaygın olarak kullanılmaktadır. Isıl işlem, fiziksel ve mekanik özelliklerini değiştirmek için metallerin ısıtılmasını ve soğutulmasını içeren bir işlemdir. Bu blog yazısında, ısı işlem sürecinin EN 10219 içi boş bölümlerin özelliklerini nasıl etkilediğini araştıracağım.
En 10219 içi boş bölümleri anlamak
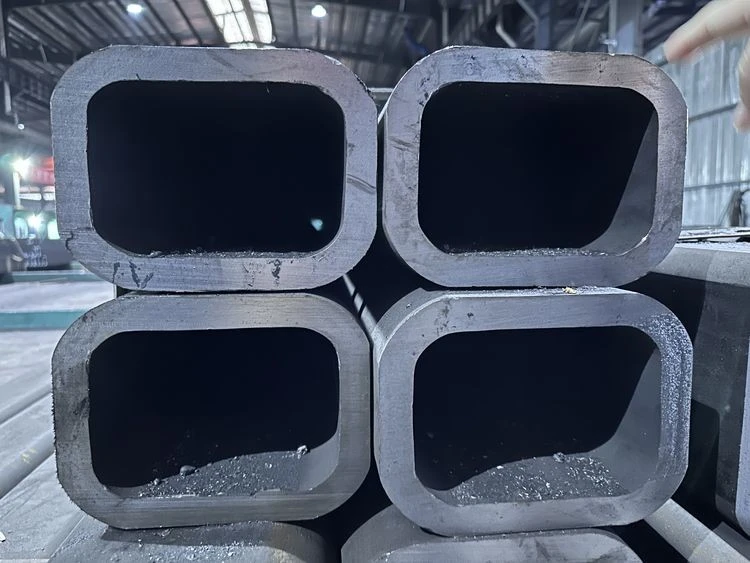
EN 10219, alaşımlı olmayan ve ince taneli çeliklerin soğuk şekillendirilmiş kaynaklı yapısal içi boş bölümler için teknik dağıtım koşullarını belirten bir Avrupa standardıdır. Bu içi boş bölümler inşaat, makineler ve ulaşım endüstrilerinde yaygın olarak kullanılmaktadır. Dairesel, kare ve dikdörtgen de dahil olmak üzere çeşitli şekillerde gelirler ve farklı boyutlarda ve duvar kalınlıklarında mevcuttur.
EN 10219 içi boş bölümlerin özellikleri, çeliğin kimyasal bileşimi, üretim işlemi ve ısıl işlem dahil olmak üzere çeşitli faktörlerden etkilenir. Çeliğin kimyasal bileşimi, mukavemet ve süneklik gibi temel özelliklerini belirler. Soğuk şekillendirme ve kaynak içeren üretim süreci, içi boş bölümlerin özelliklerini de etkileyebilir. Bununla birlikte, ısıl işlem, çeliğin özelliklerini değiştirmenin ve istenen performansı elde etmenin en etkili yoludur.
Isı işlem süreci
Isıl işlem süreci tipik olarak üç ana aşamadan oluşur: ısıtma, ıslatma ve soğutma. Her aşama, EN 10219 içi boş bölümlerin son özelliklerinin belirlenmesinde önemli bir rol oynar.
Isıtma
Isıl işlem sürecinin ilk aşaması, içi boş bölümleri belirli bir sıcaklığa ısıtmaktır. Isıtma hızı ve nihai sıcaklık çelik türüne ve istenen özelliklere bağlıdır. Örneğin, amaç çeliğin sertliğini arttırmaksa, çeliğin bir faz dönüşümüne maruz kaldığı sıcaklık olan kritik noktanın üzerindeki bir sıcaklığa ısıtılabilir.
Islatma
İçi boş bölümler istenen sıcaklığa ulaştığında, malzeme boyunca düzgün ısıtma sağlamak için belirli bir süre boyunca bu sıcaklıkta tutulurlar. Bu aşamaya ıslatma denir ve ıslatma süresi içi boş bölümlerin boyutuna ve kalınlığına bağlıdır. Islanma, çeliğin tutarlı özellikler için gerekli olan homojen bir mikroyapı elde etmesini sağlar.
Soğutma
Isıl işlem sürecinin son aşaması, içi boş bölümleri kontrollü bir oranda soğutuyor. Soğutma hızı, çeliğin özellikleri üzerinde önemli bir etkiye sahiptir. Su veya yağda söndürme gibi hızlı soğutma, sert ve kırılgan bir mikro yapıya neden olabilirken, hava soğutma gibi yavaş soğutma daha yumuşak ve daha sünek bir mikroyapı üretebilir.
Isıl işlemenin EN 10219 içi boş bölümlerin özellikleri üzerindeki etkileri
Güç ve sertlik
Isıl işlemenin EN 10219 içi boş bölümler üzerindeki temel etkilerinden biri, mukavemet ve sertliğin iyileştirilmesidir. Çeliği kritik noktanın üzerine ısıtarak ve daha sonra hızla soğutarak, çeliğin mikro yapısı nispeten yumuşak ve sünek bir ferrit-sterlit yapısından sert ve güçlü bir martensit yapısına değişir. Bu dönüşüm, içi boş bölümlerin mukavemetini ve sertliğini önemli ölçüde arttırır, bu da onları yüksek yük taşıma kapasitesi gerektiren uygulamalar için uygun hale getirir.
Süneklik ve tokluk
Isıl işleme, EN 10219 içi boş bölümlerin mukavemetini ve sertliğini artırabilirken, sünekliklerini ve tokluklarını da azaltabilir. Isıl işlem sırasında hızlı soğutma, sert ve kırılgan bir faz olan martensit oluşumuna yol açabilir. İçi boş bölümlerin sünekliğini ve tokluğunu artırmak için, genellikle temperleme adı verilen bir işlem kullanılır. Temperleme, söndürülmüş çeliğin kritik noktanın altındaki bir sıcaklığa yeniden ısıtılmasını ve daha sonra yavaşça soğutulmasını içerir. Bu işlem, içsel stresleri hafifletmeye ve martensitin bir kısmını daha sünek ve sert bir yapıya dönüştürmeye yardımcı olur.
Kaynaklanabilirlik
Isıl işlem süreci ayrıca EN 10219 içi boş bölümlerin kaynaklanabilirliğini de etkileyebilir. Yüksek sertlik elde etmek için ısıl işlem gören yüksek mukavemetli çelikler, kaynak sırasında ısıldan etkilenen bölgede (HAZ) sert ve kırılgan mikroyapıların oluşumu nedeniyle kaynaklanabilirliği azaltmış olabilir. Bu çeliklerin kaynak kabiliyetini artırmak için ön ısıtma ve sonrası ısıl işlem gerekebilir. Kaynaktan önce çeliğin önceden ısıtılması, HAZ'daki soğutma hızını azaltmaya yardımcı olurken, hazırlık sonrası ısı işlemi iç gerilmeleri hafifletebilir ve kaynağın mikro yapısını iyileştirebilir.
Korozyon direnci
Isıl işlemenin, EN 10219 içi boş bölümlerin korozyon direnci üzerinde küçük bir etkisi olabilir. Çeliğin mikro yapısı korozyona duyarlılığını etkileyebilir. Örneğin, homojen ve ince taneli bir mikroyapı, kaba taneli veya heterojen bir mikroyapıdan daha iyi korozyon direnci sağlayabilir. Bununla birlikte, çeliğin korozyon direncini etkileyen birincil faktör, kimyasal bileşimi, özellikle krom, nikel ve molibden gibi alaşım elemanlarının varlığıdır.
EN 10219 içi boş bölümlerin ısıl işlemi için pratik hususlar
Isıl işleme EN 10219 içi boş bölümler, birkaç pratik husus dikkate alınmalıdır. Bunlar, uygun ısı işlem sürecinin seçimi, ısıtma ve soğutma oranlarının kontrolü ve ısıl işlem gören ürünlerin kalite kontrolünü içerir.
Isı işlem süreci seçimi
Isıl işlem sürecinin seçimi, uygulamanın özel gereksinimlerine bağlıdır. Örneğin, yüksek mukavemet ve sertlik gerekiyorsa, söndürme ve temperleme en uygun süreç olabilir. Öte yandan, iyi süneklik ve tokluk gerekiyorsa, normalleştirme veya tavlama süreci daha uygun olabilir.
Isıtma ve soğutma oranlarının kontrolü
Tutarlı ve istenen özellikleri sağlamak için ısıl işlem sırasında ısıtma ve soğutma oranlarının dikkatle kontrol edilmesi gerekir. Isıtma hızı, içi boş bölümlerin çatlamasına veya bozulmasına neden olabilecek termal şoku önleyecek kadar yavaş olmalıdır. Soğutma hızı, çelik türüne ve istenen mikroyapı temelinde seçilmelidir.
Kalite kontrolü
EN 10219 içi boş bölümlerin gerekli özellikleri karşılamasını sağlamak için ısıl işlem sürecinde kalite kontrolü esastır. Ultrasonik test ve manyetik partikül testi gibi tahribatsız test yöntemleri, ısı ile tedavi edilen ürünlerdeki iç kusurları veya çatlakları tespit etmek için kullanılabilir. Çekme testi ve sertlik testi gibi yıkıcı test yöntemleri, içi boş bölümlerin mekanik özelliklerini doğrulamak için kullanılabilir.
Çözüm
Sonuç olarak, ısıl işlem sürecinin EN 10219 içi boş bölümlerin özellikleri üzerinde önemli bir etkisi vardır. Isı işlem sürecinin ısıtma, ıslatma ve soğutma aşamalarını dikkatlice kontrol ederek, güç, sertlik, süneklik, tokluk, kaynaklanabilirlik ve korozyon direncinin istenen kombinasyonunu elde etmek mümkündür. EN 10219 içi boş bölümlerin bir tedarikçisi olarak, müşterilerimizin özel gereksinimlerini karşılamada ısıl işlemin önemini anlıyorum. Herhangi bir sorunuz varsa veya EN 10219 içi boş bölümlerin ısıl işlemi hakkında daha fazla bilgiye ihtiyacınız varsa, tedarik tartışmaları için lütfen benimle iletişime geçmekten çekinmeyin.
Referanslar
- ASM El Kitabı Komitesi. ASM El Kitabı Cilt 4: Isı Tedavisi. ASM International, 1991.
- Bhadeshia, HKDH ve Honeycombe, RW Çelikler: Mikroyapı ve Özellikler. Elsevier, 2006.
- Llewellyn, DT ve Bhadeshia, HKDH Çelikler: Metalurji ve Uygulamalar. Butterworth-Heinemann, 2003.


