


En 10210 içi boş bölümlerde kaynaklı derzlerin sıkılığının sağlanması, üretim ve inşaat süreçlerinin kritik bir yönüdür. EN 10210 içi boş bölümlerin güvenilir bir tedarikçisi olarak, son ürünlerin yapısal bütünlüğü ve performansı için yüksek kaliteli kaynaklı eklemlerin önemini anlıyorum. Bu blogda, EN 10210 içi boş bölümlerde sıkı kaynaklı eklemler elde etmek için bazı temel stratejileri ve düşünceleri paylaşacağım.
En 10210 içi boş bölümleri anlamak
EN 10210, alaşım olmayan ve ince tahıl çeliklerinin sıcak bitmiş yapısal içi boş bölümleri için teknik dağıtım koşullarını belirten bir Avrupa standardıdır. Bu içi boş bölümler, bina yapıları, köprüler ve makine mühendisliği gibi çeşitli uygulamalarda yaygın olarak kullanılmaktadır. Kaynaklı derzlerin sıkışı çok önemlidir, çünkü bu bölümlerden yapılan yapıların mukavemetini, dayanıklılığını ve sızıntı özelliklerini doğrudan etkiler.
Malzeme seçimi
Sıkı kaynaklı derzlerin sağlanmasının ilk adımı, uygun EN 10210 içi boş bölümleri seçmektir. EN 10210 standardı içindeki farklı çelik dereceleri farklı kimyasal bileşimlere ve mekanik özelliklere sahiptir. Örneğin,EN 10210 S355J2H İçi Boş BölümlerGüçlü ve sıkı kaynaklı eklemlerin gerekli olduğu uygulamalar için ideal olan iyi kaynaklanabilirlik ve yüksek mukavemet sunar. Belirli kaynak işlemi ve amaçlanan uygulama için uygun bir not seçmek önemlidir.
Kaynaktan önce, EN 10210 içi boş bölümlerin yüzeyi uygun şekilde hazırlanmalıdır. Yüzeydeki herhangi bir pas, yağ, kir veya oksit tabakası kaynağın kalitesini etkileyebilir. Yüzey temizleme, taşlama, kumlama veya kimyasal temizleme gibi yöntemler kullanılarak yapılabilir. Öğütme, küçük miktarlarda yüzey kirleticilerinin giderilmesi için yaygın bir yöntemdir, daha büyük ölçekli temizlik için kumlama kullanılabilir. Kimyasal temizlik, inatçı kirleticilerin çıkarılmasında etkili olabilir. Temizlikten sonra, kaynak elektrot ve taban metal arasında iyi bir temas sağlamak için yüzey gevşek parçacıklar veya kalıntılar içermemelidir.
Kaynak işlemi seçimi
Kaynak işleminin seçimi, sıkı kaynaklı eklemlerin sağlanmasında bir başka önemli faktördür. Korumalı metal ark kaynağı (SMAW), gaz metal ark kaynağı (GMAW) ve batırılmış ark kaynağı (SAW) dahil olmak üzere çeşitli kaynak işlemleri mevcuttur. Her sürecin kendi avantajları ve dezavantajları vardır.
- Korumalı Metal Ark Kaynağı (SMAW): Bu basit ve yaygın olarak kullanılan bir kaynak işlemidir. Çeşitli pozisyonlarda kaynak için uygundur ve hem kalın hem de ince bölümler için kullanılabilir. Bununla birlikte, yüksek kaliteli kaynaklar elde etmek için daha fazla beceri gerektirebilir ve kaynak hızı nispeten yavaştır.
- Gaz Metal Ark Kaynağı (Gmaw): Gmaw hızlı ve verimli bir kaynak işlemidir. Kaynağı oksidasyondan korumak için sürekli bir tel elektrot ve bir koruyucu gaz kullanır. Bu işlem, yüksek hacimli üretim için uygundur ve iyi görünüme sahip yüksek kaliteli kaynaklar üretebilir.
- Batık ark kaynağı (testere): SAW, kalın bölümlerin kaynaklanması için yaygın olarak kullanılan yüksek üretkenlik kaynak işlemidir. Oksidasyona karşı mükemmel koruma sağlayan ve yüksek kaliteli, derin penetrasyon kaynakları üreten kaynağı örtmek için granüler bir akı kullanır.
Kaynak parametreleri
Sıkı kaynaklı eklemler elde etmek için uygun kaynak parametreleri gereklidir. Ana kaynak parametreleri kaynak akımı, voltaj, kaynak hızı ve elektrot çapını içerir. Bu parametrelerin, EN 10210 içi boş bölümlerin kalınlığına, kaynak işlemine ve kullanılan elektrot tipine göre dikkatlice ayarlanması gerekir.
- Kaynak akımı: Kaynak akımı, ısı girişini ve kaynağın penetrasyonunu etkiler. Çok düşük bir akım eksik füzyona neden olabilirken, çok yüksek bir akım aşırı erime ve bozulmaya neden olabilir.
- Gerilim: Voltaj, kaynak yayının ark uzunluğunu ve stabilitesini etkiler. Kararlı bir arkı korumak ve iyi kaynak kalitesi sağlamak için uygun bir voltaj ayarı gereklidir.
- Kaynak hızı: Kaynak hızı, kaynağın birim uzunluğu başına ısı girişi miktarını belirler. A Too - Hızlı kaynak hızı yetersiz füzyona yol açabilirken, çok yavaş hız aşırı ısı girişine ve bozulmaya neden olabilir.
- Elektrot çapı: Elektrot çapı, kaynaklanan malzemenin kalınlığına göre seçilir. Daha kalın bölümler için daha büyük bir elektrot çapı kullanılabilirken, daha küçük bir çap daha ince bölümler için uygundur.
Kaynak sırasında kalite kontrolü
Kaynak işlemi sırasında kaynaklı eklemlerin sıkılığını sağlamak için katı kalite kontrol önlemleri uygulanmalıdır. Görsel inceleme, kalite kontrolünün ilk adımıdır. Kaynakçı, çatlaklar, gözeneklilik veya füzyon eksikliği gibi görünür kusurlar açısından kaynağın görünümünü kontrol etmelidir.
Kaynaklı eklemlerdeki iç kusurları tespit etmek için yıkıcı olmayan test (NDT) yöntemleri de kullanılabilir. Yaygın NDT yöntemleri arasında ultrasonik test (UT), radyografik test (RT) ve manyetik partikül testi (MT) bulunur. Ultrasonik test, çatlaklar ve füzyon eksikliği gibi iç kusurları tespit etmek için kullanılır. Radyografik test, küçük kusurların tespit edilmesine izin veren kaynağın iç yapısının ayrıntılı bir görüntüsünü sağlayabilir. Manyetik partikül testi, ferromanyetik malzemelerde yüzeyi ve yakın yüzey kusurlarını tespit etmek için uygundur.
Post - Kaynak Tedavisi
Kaynaktan sonra, kaynaklı eklemlerin kalitesini ve gerginliğini artırmak için kaynak işlemi gereklidir. Isıl işlemi yaygın bir yazı - kaynak işlem yöntemidir. Kaynaktaki kalıntı gerilmeleri hafifletebilir, kaynak metalinin mekanik özelliklerini iyileştirebilir ve çatlama riskini azaltabilir.
Stres - Isıl işlemenin hafifletilmesi, kaynaklı yapının belirli bir sıcaklığa ısıtılmasını ve yavaşça soğumadan önce belirli bir süre tutmayı içerir. Bu işlem, kaynaklı eklemlerin uzun vadeli performansını artırabilen kaynak işleminin neden olduğu iç gerilmelerin azaltılmasına yardımcı olur.
Diğer ürünlerle karşılaştırma
İçi boş bölümler pazarında, mevcut başka standartlar ve ürünler de vardır, örneğinTr 10219 içi boş bölümlerVeAPI 5L PSL1 X52 Hat borusu. Bu ürünlerin kendi uygulamaları ve avantajları olsa da, EN 10210 içi boş bölümler özel olarak yapısal uygulamalar için tasarlanmıştır. EN 10210 bölümlerinde sıkı kaynaklı eklemler elde etmeye odaklanmak, yapısal projelerin yüksek güç ve dayanıklılık gereksinimlerini karşılamaktır.
Soğuk oluşmuş uygulamalar için daha uygun olan EN 10219 içi boş bölümlerle karşılaştırıldığında, EN 10210 bölümleri sıcaktır, kaynak ve yapısal kullanım için daha iyi mekanik özellikler sağlar. API 5L PSL1 X52 hat borusu esas olarak petrol ve gaz taşımaları için kullanılır ve kaynak gereksinimleri boru hattı sistemindeki basınç direnci ve sızıntı - kanıt özelliklerine daha fazla odaklanmıştır.

Çözüm
En 10210 içi boş bölümlerde kaynaklı derzlerin sıkılığının sağlanması, uygun malzeme seçimi, yüzey hazırlığı, kaynak işlemi seçimi, kaynak parametrelerinin kontrolü, kaynak sırasında kalite kontrolü ve kaynak sonrası işlem dahil kapsamlı bir yaklaşım gerektirir. Bu stratejileri izleyerek, çeşitli uygulamaların katı gereksinimlerini karşılayan yüksek kaliteli kaynaklı eklemler üretebiliriz.
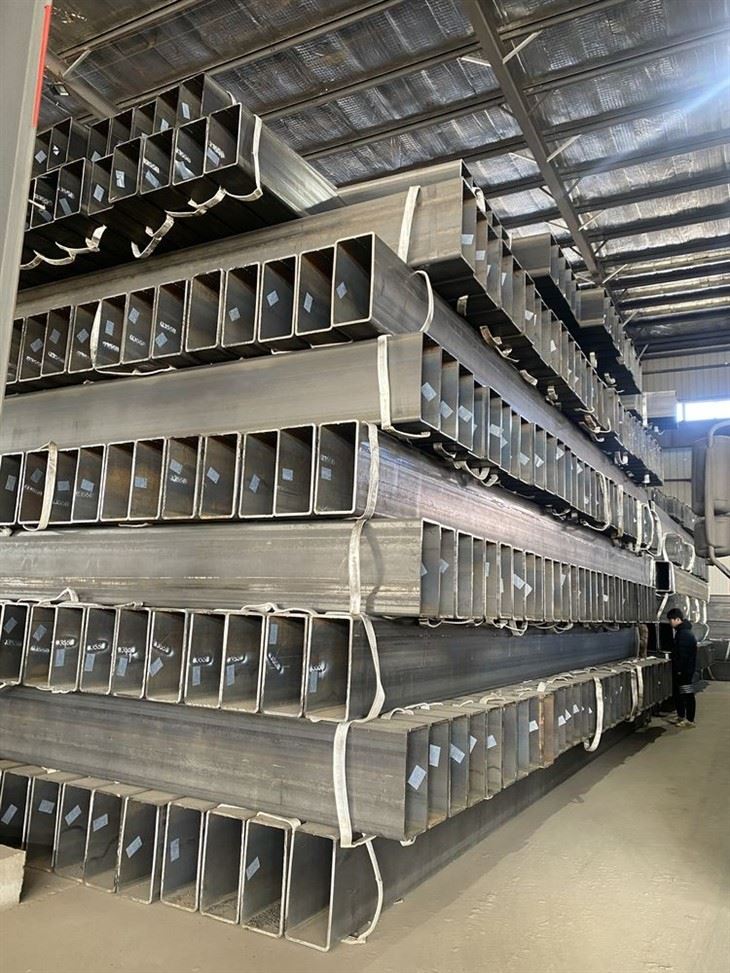
EN 10210 Hollow bölümlerinin bir tedarikçisi olarak, müşterilerimize yüksek kaliteli ürünler ve teknik destek sağlamaya kararlıyım. EN 10210 içi boş bölümlerimizle ilgileniyorsanız veya kaynak yapma ve kaynaklı eklemlerin gerginliğini sağlama hakkında herhangi bir sorunuz varsa, satın alma ve daha fazla tartışma için lütfen bizimle iletişime geçmekten çekinmeyin.

Referanslar
- Avrupa standardizasyon komitesi. (2006). EN 10210 - 1: 2006, Alaşım olmayan ve ince tahıl çeliklerinin sıcak bitmiş yapısal içi boş bölümleri - Bölüm 1: Teknik dağıtım koşulları.
- Amerikan Tahribat Testleri Derneği. (2019). Tahribatsız Test El Kitabı, Cilt 7: Kaynak İncelemesi.
- Kaynak El Kitabı Komitesi. (2018). Kaynak El Kitabı, Cilt 2: Kaynak İşlemleri.


