


Selam! Sıcak oluşan içi boş bölümlerin tedarikçisiyim ve bir süredir bu oyunda bulunuyorum. Müşterilerden aldığım en yaygın sorulardan biri, bu bölümlerin yüzey kaplamasını nasıl iyileştireceğinizdir. Yıllar boyunca aldığım bazı ipuçlarını ve püf noktalarını paylaşmak için buradayım.
Öncelikle, yüzey kaplamasının neden önemli olduğunu anlayalım. İyi bir yüzey kaplaması sadece içi boş bölümlerin daha iyi görünmesini sağlamakla kalmaz, aynı zamanda performanslarını ve dayanıklılıklarını da artırır. Korozyonu önleyebilir, sürtünmeyi azaltabilir ve nihai ürünün genel kalitesini artırabilir. Yani, kesinlikle doğru yapmak için çaba sarf etmeye değer.
1. yüksek kaliteli malzemelerle başlayarak
Hammaddenin kalitesi harika bir yüzey kaplamasının temelini oluşturur. Sıcak şekillendirilmiş içi boş bölümleriniz için çelik tedarik ederken, ilgili standartları karşıladığından emin olun. Örneğin,ASTM A500 içi boş bölümlerVe10219 içi boş bölümlerdeÇeliğin kimyasal bileşimi ve mekanik özellikleri için özel gereksinimlere sahiptir.
Düşük kaliteli çelik, kükürt, fosfor veya metalik olmayan inklüzyonlar gibi safsızlıklara sahip olabilir. Bu safsızlıklar sıcak şekillendirme işlemi sırasında yüzey kusurlarına neden olabilir. Yani, her zaman size yüksek dereceli sağlayabilecek güvenilir tedarikçilerle çalışınÇelik içi boş bölümler. Temiz mikroyapı ve sağ alaşım elemanlarına sahip bir çeliğin oluşturulması ve bitirilmesi çok daha kolay olacaktır.
2. Sıcak şekillendirme işlemini kontrol etmek
Sıcak şekillendirme işleminin kendisi, yüzey kaplamasının belirlenmesinde önemli bir rol oynar. İşte akılda tutulması gereken bazı temel faktörler:
Sıcaklık kontrolü
Sıcak biçimlendirmeyi gerçekleştirdiğiniz sıcaklık çok önemlidir. Sıcaklık çok düşükse, çelik düzgün bir şekilde deforme olmayabilir, bu da yüzey çatlaklarına ve düzensizliğe yol açabilir. Öte yandan, çok yüksekse, çelik hızla oksitlenebilir ve yüzeyde kalın bir ölçek oluşturabilir.
Tatlı noktayı bulmalısın. İçi boş bölümlerde kullanılan çoğu çelik için, sıcak şekillendirme sıcaklığı tipik olarak 900 ° C ila 1200 ° C arasında değişir. Sıcaklığın şekillendirme işlemi boyunca tutarlı olduğundan emin olmak için güvenilir bir sıcaklık izleme sistemi kullanın. Bu, termokupllar veya kızılötesi pirometrelerle elde edilebilir.
Hız oluşturma
İçi boş bölümleri oluşturma hızı da yüzey kaplamasını etkiler. A Too - Hızlı Oluşturma Hızı, çelik üzerinde aşırı strese neden olabilir, bu da yüzey kırışıklıklarına veya gözyaşlarına neden olabilir. Tersine, çok yavaş bir hız aşırı oksidasyon ve pürüzlü bir yüzeye yol açabilir.
Oluşturma hızını çelik türüne, içi boş bölümün şekline ve şekillendirme ekipmanına göre ayarlamalısınız. Özel uygulamanız için en uygun olanı bulmak için deneme çalışmaları sırasında farklı hızlarla deney yapın.
Takım ve ölür
Sıcak şekillendirme işleminde kullanılan takım ve kalıpların kalitesi bir başka kritik faktördür. Ölümler iyi tasarlanmış ve yüksek kaliteli malzemelerden yapılmış olmalıdır. İçi boş bölümlere düzgün bir yüzey transferi sağlamak için uygun şekilde korunmaları gerekir.
Dies üzerindeki herhangi bir pürüzlülük veya hasar çelik yüzeye aktarılacaktır. Herhangi bir yapı veya çizikleri kaldırmak için kalıpları düzenli olarak inceleyin ve cilalayın. Yağlama da önemlidir. Doğru yağlayıcı kullanmak, çelik ve kalıplar arasındaki sürtünmeyi azaltabilir, yüzey hasarını önleyebilir ve genel yüzeyi iyileştirebilir.
3. Post - Tedavileri Oluşturma
Sıcak şekillendirme işleminden sonra, içi boş bölümlerin yüzey kaplamasını önemli ölçüde artırabilecek birkaç yazı oluşturma tedavisi vardır.
Soyulma
Descaling, sıcak şekillendirme sırasında çeliğin yüzeyinde oluşan ölçeğin çıkarılması işlemidir. Mekanik descaling, turşu ve atış patlaması dahil olmak üzere, soyulma için çeşitli yöntemler vardır.
Mekanik descaling, ölçeği fiziksel olarak çıkarmak için tel fırçalar veya öğütücüler gibi aletlerin kullanılmasını içerir. Basit ve maliyet etkili bir yöntemdir, ancak karmaşık şekiller için uygun olmayabilir.
Turşu, içi boş bölümlerin ölçeği çözmek için bir asit çözeltisine daldırıldığı kimyasal bir işlemdir. Bu yöntem çok temiz bir yüzey sağlayabilir, ancak asit ve atık bertarafının uygun şekilde ele alınmasını gerektirir.
Atış patlaması, ölçeği patlatmak için yüksek hız çelik çekimleri kullanan popüler bir yöntemdir. Ayrıca yüzey pürüzlülüğünü artırabilir ve bölümlere daha düzgün bir görünüm verebilir.
Isıl işlem
Isıl işlemi, içi boş bölümlerin yüzey kaplamasını ve mekanik özelliklerini iyileştirmek için de kullanılabilir. Tavlama, normalleştirme veya söndürme ve temperleme gibi süreçler iç gerilmeleri hafifletebilir, tahıl yapısını geliştirebilir ve yüzey sertliğini iyileştirebilir.
Tavlama, çeliğin belirli bir sıcaklığa ısıtılmasını ve daha sonra yavaşça soğumasını içerir. Bu, sertliği azaltabilir ve çeliğin sünekliğini artırabilir, bu da daha fazla işlem için çalışmayı kolaylaştırır.
Normalleştirme tavlamaya benzer, ancak daha hızlı bir soğutma oranına benzer. Çeliğin gücünü ve tokluğunu artırabilir.
Söndürme ve temperleme, yüksek sertlik ve güç elde etmek için kullanılır. Bununla birlikte, çatlamayı ve diğer yüzey kusurlarını önlemek için bu işlemin dikkatle kontrol edilmesi gerekir.
Yüzey kaplama
Bir yüzey kaplamasının uygulanması, içi boş bölümleri korozyondan korumanın ve yüzey kaplamasını iyileştirmenin etkili bir yoludur. Galvanizasyon, toz kaplama ve boyama gibi çeşitli kaplama türleri vardır.
Galvanizasyon çeliği bir çinko tabakası ile kaplamayı içerir. Mükemmel korozyon koruması ve pürüzsüz, parlak bir yüzey sağlar. Toz kaplama, bir tozun çeliğe elektrostatik olarak uygulandığı ve daha sonra bir fırında kürlendiği kuru bir kaplama işlemidir. Çok çeşitli renkler ve dayanıklı bir kaplama sunabilir. Resim, iyi koruma ve estetik çekicilik sağlayabilen daha geleneksel bir yöntemdir.
4. Kalite Kontrolü
Tüm süreç boyunca kalite kontrolü esastır. Her aşamada yüzey kaplamasını izlemek için kapsamlı bir kalite kontrol sistemi kurun.
Sıcak şekillendirme işlemine başlamadan önce hammaddeleri herhangi bir yüzey kusuruna inceleyin. Oluşturma sırasında, sıcaklığı düzenli olarak kontrol edin, hız ve takımın durumunu oluşturun. Post - Tedaviler oluşturduktan sonra, yüzey kaplamasının gerekli standartları karşıladığından emin olmak için yüzey pürüzlülüğü test cihazları, optik mikroskoplar veya görsel inceleme kullanın.
Tüm kalite kontrol sonuçlarını belgeleyin ve iyileştirme için herhangi bir alanı tanımlamak için bunları kullanın. Süreci kalite kontrol sisteminden gelen geri bildirimlere göre sürekli optimize edin.
Çözüm
Sıcak oluşan içi boş bölümlerin yüzey kaplamasını iyileştirmek, yüksek kaliteli malzemelerle başlamayı, sıcak şekillendirme işlemini kontrol etmeyi, uygun direk oluşturmayı ve sıkı kalite kontrolünün uygulanmasını içeren çoklu adımlı bir işlemdir.

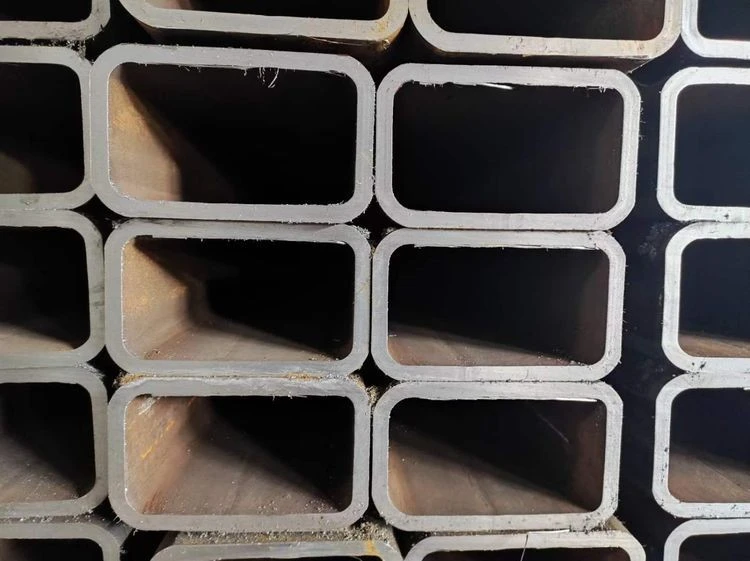
Mükemmel bir yüzey kaplamasına sahip yüksek kaliteli sıcak şekillendirilmiş içi boş bölümler için pazarda iseniz, sizinle sohbet etmeyi çok isterim. İster bir inşaat projesi, otomotiv uygulaması veya bu bölümleri gerektiren başka bir endüstri üzerinde çalışıyor olun, size ihtiyaçlarınıza göre uyarlanmış en iyi çözümleri sunabilirim. Bir tedarik tartışmasına ulaşmak ve başlatmaktan çekinmeyin.
Referanslar
- "Çelik Isıl Tedavi El Kitabı"
- "Mühendislik Malzemeleri için Üretim Süreçleri"
- ASTM A500 ve EN 10219 gibi endüstri standartları


