


Enerji tüketimi, endüstriyel ürünlerin üretiminde kritik bir faktördür ve API5L dikişsiz hat boruları da istisna değildir. API5L dikişsiz hat borularının tedarikçisi olarak, üretim sürecinde enerji kullanımını anlamanın ve optimize etmenin önemine ilk elden tanık oldum. Bu blogda, API5L dikişsiz hat borularının üretimindeki enerji tüketimine değineceğim, çeşitli aşamaları, etkileyen faktörleri ve enerji verimliliğine yönelik potansiyel çözümleri inceleyeceğim.
API5L Dikişsiz Hat Borusu Üretiminin Aşamaları ve Enerji İhtiyaçları
API5L dikişsiz hat borularının üretimi, her birinin kendi enerji talebi olan birkaç önemli aşamayı kapsamaktadır.
1. Hammadde Hazırlama
Süreç, hammaddelerin seçimi ve hazırlanmasıyla başlar. Başlangıç noktası olarak genellikle yüksek kaliteli çelik kütükler kullanılır. Bu kütüklerin çelik fabrikalarında üretimi zaten önemli miktarda enerji tüketiyor. Çelik üretimi, genellikle kömür veya doğal gazla sağlanan büyük miktarda ısı enerjisi gerektiren demir cevherinin yüksek fırınlarda eritilmesini içerir. Enerji, demir cevherini eritip çeliğe dönüştürmek için gereken yüksek sıcaklıklara ulaşmak için kullanılır. Çelik üretildikten sonra kütükler dikişsiz boru üretim hattında daha sonraki işlemler için kesilir ve uygun boyuta göre şekillendirilir. Bu kesme ve şekillendirme aynı zamanda kesme ve şekillendirme makineleri için esas olarak elektrik formunda enerji tüketir.
2. Delici
Delme aşaması dikişsiz boruların oluşturulmasında çok önemli bir adımdır. Bu işlemde, katı bir çelik kütük çok yüksek bir sıcaklığa, genellikle 1200 - 1300°C civarına ısıtılır. Çeliğin delinebilecek kadar dövülebilir hale getirilmesi için yüksek sıcaklıkta ısıtma şarttır. Bu ısıtma işlemi, çoğunlukla indüksiyonla ısıtma veya gazla çalışan fırınlar yoluyla önemli miktarda enerji tüketir. İndüksiyonla ısıtma, kütüğü ısıtan bir manyetik alan oluşturmak için elektrik kullanır; gazla çalışan fırınlar ise gerekli ısıyı sağlamak için doğal gaz veya diğer yakıtları yakar. Isıtmadan sonra, içi boş bir tüp oluşturmak için kütüğün ortasından delici bir mandrel geçirilir. Bu işlem için kullanılan makinelerin çalışması da elektrik enerjisine ihtiyaç duymaktadır.
3. Yuvarlanma
Delme işleminden sonra içi boş tüp bir haddeleme işlemiyle daha da rafine edilir. Tampon değirmeni, gerdirme azaltıcı değirmeni ve boyutlandırma değirmeni gibi farklı türde haddehaneler vardır. Bu değirmenlerin her birinin kendi enerji gereksinimleri vardır. Haddehaneler, haddeleme işlemi sırasında silindirleri tahrik etmek ve hızı ve basıncı kontrol etmek için büyük miktarda elektrik enerjisi kullanır. Enerji, tüpü istenen çapa, et kalınlığına ve uzunluğa deforme etmek için kullanılır. Ek olarak, haddeleme işlemi, bitmiş borunun kalitesini sağlamak için bir miktar sıcaklık kontrolü gerektirebilir. Bu, haddeleme işlemi sırasında sıcaklığı çok fazla düşerse tüpün yeniden ısıtılmasını gerektirebilir ve bu da yine enerji tüketir.
4. Isıl İşlem
Isıl işlem, API5L dikişsiz hat borularının mekanik özelliklerini iyileştirmek için önemli bir adımdır. Yaygın ısıl işlem süreçleri normalleştirme, söndürme ve temperlemeyi içerir. Bu işlemler, boruların belirli sıcaklıklara ısıtılmasını ve ardından kontrollü oranlarda soğutulmasını içerir. Isıl işlem fırınları ister elektrikle ısıtılsın, ister yakıtla ısıtılsın, önemli miktarda enerji kullanır. Enerji, işlemin türüne ve boruların boyutuna bağlı olarak birkaç saat sürebilen ısıl işlem süreci için gereken hassas sıcaklığı korumak için kullanılır.
5. Bitirme ve Muayene
Bitirme aşamasında borular gerekli boylarda kesilerek uçlarına pah yapılır ve boya, kaplama gibi yüzey işlemlerine tabi tutulur. Kesme ve pahlama makinaları elektrik enerjisi tüketirken, yüzey işleme prosesleri kaplama malzemelerinin ısıtılması veya püskürtme ekipmanının çalıştırılması için enerji gerektirebilmektedir. Denetim aynı zamanda üretim sürecinin önemli bir parçasıdır. Boruların kalitesinin sağlanması için ultrasonik test, manyetik parçacık testi ve radyografik test gibi tahribatsız test yöntemleri kullanılmaktadır. Bu test ekipmanları elektrikle çalışır.
Enerji Tüketimini Etkileyen Faktörler
API5L dikişsiz hat borularının üretiminde enerji tüketimini çeşitli faktörler etkileyebilir.
1. Üretim Ölçeği
Üretim ölçeğinin enerji tüketimi üzerinde önemli bir etkisi vardır. Daha büyük üretim hacimleri genellikle enerjinin daha verimli kullanılmasına olanak tanır. Örneğin, büyük ölçekli bir üretim tesisinde, ısıtma fırınları ve işletim makineleri ile ilgili sabit enerji maliyetleri daha fazla sayıda boruya yayılabilir. Bu, birim boru başına enerji tüketiminin küçük ölçekli bir üretim operasyonuna kıyasla daha düşük olabileceği anlamına gelir.
2. Ekipman Verimliliği
Üretim ekipmanlarının verimliliği enerji tüketiminde çok önemli bir rol oynamaktadır. Modern, bakımlı ekipmanlar genellikle eski, modası geçmiş makinelere göre enerji açısından daha verimlidir. Örneğin, gelişmiş indüksiyonlu ısıtma sistemleri, geleneksel gaz yakıtlı fırınlara kıyasla kütükleri daha hızlı ve daha az enerji kaybıyla ısıtabilir. Benzer şekilde, yüksek verimli haddehaneler, haddeleme parametrelerini optimize ederek ve silindirler ile borular arasındaki sürtünmeyi en aza indirerek haddeleme işlemi için gereken enerjiyi azaltabilir.
3. Malzeme Kalitesi
Hammaddelerin kalitesi de enerji tüketimini etkileyebilir. Daha yüksek kaliteli çelik kütükler, bileşim açısından daha homojen oldukları ve daha iyi mekanik özelliklere sahip oldukları için delme ve haddeleme işlemleri sırasında daha az enerji gerektirebilir. Öte yandan, düşük kaliteli malzemeler, istenen boru kalitesine ulaşmak için ısıtma ve şekillendirme için daha fazla enerjiye ihtiyaç duyabilir.
4. Süreç Optimizasyonu
Doğru proses optimizasyonu önemli miktarda enerji tasarrufu sağlayabilir. Örneğin fırınlardaki ısıtma programlarının optimize edilmesi, boruların kalitesinden ödün vermeden enerji tüketimini azaltabilir. Ek olarak, üretim sürecinin verimli bir şekilde planlanması, ekipmanın boşta kalma süresini en aza indirerek genel enerji israfını azaltabilir.
Enerji Verimliliği Çözümleri
API5L dikişsiz hat borularının tedarikçisi olarak, üretim sürecimizde enerji verimliliğini sürekli olarak iyileştirmenin yollarını arıyoruz.
1. Ekipman Yükseltmeleri
Modern, enerji tasarruflu ekipmanlara yatırım yapmak, enerji tüketimini azaltmanın en etkili yollarından biridir. Eski makinelerimizi yavaş yavaş daha iyi enerji tasarrufu özelliklerine sahip yeni modellerle değiştiriyoruz. Örneğin, delme işlemi sırasında kütüklerin ısıtılması için gereken enerjiyi önemli ölçüde azaltan indüksiyonlu ısıtma sistemimizi yakın zamanda geliştirdik.
2. Süreç İyileştirme
Enerji kullanımını optimize etmek için süreç iyileştirmeye de odaklanıyoruz. Üretim verilerini analiz ederek enerjinin israf edildiği alanları tespit edip düzeltici önlemleri hayata geçirebiliyoruz. Örneğin ısıl işlem fırınlarımızda ısıtma programlarını boruların minimum enerji ile istenilen sıcaklığa kadar ısıtılmasını sağlayacak şekilde ayarladık.
3. Enerji Yönetim Sistemi
Bir enerji yönetim sisteminin uygulanması, enerji tüketimini daha etkili bir şekilde izlememize ve kontrol etmemize yardımcı olabilir. Enerji kullanımını gerçek zamanlı olarak takip etmek için tüm büyük üretim ekipmanlarına enerji sayaçları kurduk. Bu, anormal enerji tüketimi kalıplarını tespit etmemize ve bunları gidermek için derhal harekete geçmemize olanak tanır.

4. Geri Dönüşüm ve Yeniden Kullanım
Malzemelerin geri dönüştürülmesi ve yeniden kullanılması da enerji tasarrufuna katkıda bulunabilir. Üretim sürecimizde kesme ve şekillendirme işlemleri sırasında oluşan hurda çelikleri toplayıp geri dönüştürüyoruz. Çeliğin geri dönüşümü, demir cevherinden yeni çelik üretmeye kıyasla daha az enerji gerektirir ve bu da genel enerji tüketimimizi azaltmaya yardımcı olur.
Diğer İçi Boş Profil Ürünleri ile Karşılaştırma
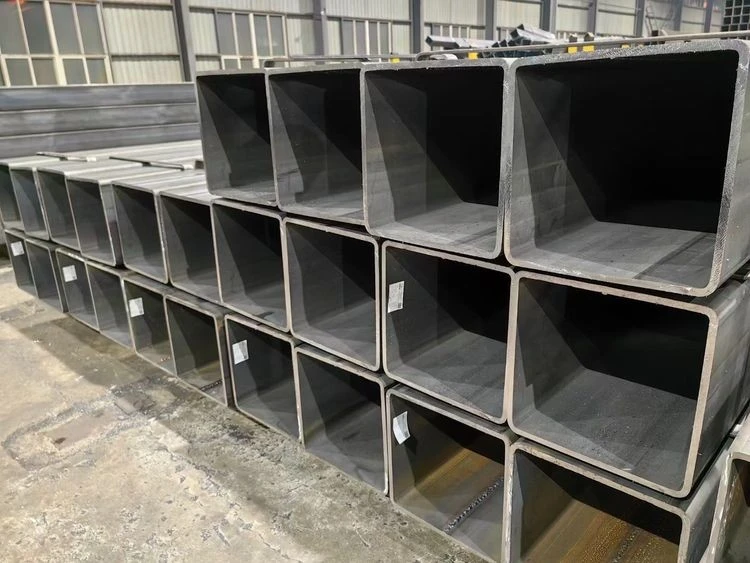
Piyasada aşağıdaki gibi başka tip içi boş profil ürünleri de bulunmaktadır:ASTM A500 GR.B BOŞ KESİTLER,EN 10210 S460NH BOŞ KESİTLER, VeJis G3466 İçi Boş Bölümler. Bu ürünlerin üretimindeki enerji tüketimi, üretim süreçlerine bağlı olarak değişiklik gösterebilmektedir.
ASTM A500 GR.B içi boş profiller genellikle soğuk şekillendirme prosesiyle üretilir. Soğuk şekillendirme, API5L dikişsiz hat borusu üretiminde kullanılan sıcak çalışma proseslerine kıyasla genellikle daha az enerji tüketir. Bununla birlikte, soğuk şekillendirme prosesi, kesitlerin mekanik özelliklerini iyileştirmek amacıyla ısıl işlem gibi proses sonrası işlemler için daha fazla enerji gerektirebilir.
EN 10210 S460NH içi boş profiller yüksek mukavemetli uygulamalar için tasarlanmıştır ve daha hassas ısıl işlem süreçleri gerektirebilir. Bu, özellikle arzu edilen mukavemet ve dayanıklılığı elde etmek için ileri ısıl işlem teknikleri kullanıldığında, üretim süreci sırasında nispeten daha yüksek enerji tüketimine yol açabilir.
Jis G3466 içi boş profiller Japon standartlarına göre üretilmektedir. Üretimlerindeki enerji tüketimi, sıcak haddeleme ve soğuk işleme proseslerinin bir kombinasyonunu içerebilen, kullanılan spesifik imalat yöntemlerine bağlıdır. API5L dikişsiz hat borularına benzer şekilde Jis G3466 içi boş profillerin üretimindeki enerji tüketimi, üretim ölçeği, ekipman verimliliği ve proses optimizasyonu gibi faktörlerden etkilenir.
Çözüm
Enerji tüketimi, API5L dikişsiz hat borularının üretiminin önemli bir unsurudur. Üretim sürecinin her aşamasındaki enerji gereksinimlerini ve enerji tüketimini etkileyen faktörleri anlamak, enerji kullanımını optimize etmek ve üretim maliyetlerini azaltmak için çok önemlidir. Bir tedarikçi olarak, çevresel etkimizi en aza indirmek ve ürünlerimizin rekabet gücünü artırmak için enerji açısından verimli çözümler uygulamaya kararlıyız.
API5L dikişsiz hat boruları satın almakla ilgileniyorsanız veya ürünlerimiz hakkında sorularınız varsa, daha fazla tartışma ve satın alma görüşmesi için lütfen bizimle iletişime geçmekten çekinmeyin. Müşterilerimize yüksek kaliteli ürünler ve mükemmel hizmet sunmaya kendimizi adadık.
Referanslar
- "Çelik Boru İmalatı El Kitabı"
- "Çelik Sektöründe Enerji Verimliliği"
- Ekipman üreticilerinden teknik raporlar


