


KAZAN ÇELİK BORUsunun lider tedarikçisi olarak bana sık sık bu boruların yüzey işleme yöntemleri soruluyor. Kazan çeliği boruları için yüzey işlemi çok önemlidir, çünkü yalnızca görünümlerini iyileştirmekle kalmaz, aynı zamanda zorlu çalışma ortamlarında performanslarını ve uzun ömürlülüklerini de artırır. Bu blog yazısında, kazan çelik boruları için çeşitli yaygın yüzey işleme yöntemlerini inceleyeceğim.
1. Sıcak Daldırma Galvanizleme
Sıcak daldırma galvanizleme, kazan çelik boruları için yaygın olarak kullanılan bir yüzey işleme yöntemidir. İşlem, çelik boruların yaklaşık 450°C sıcaklıktaki erimiş çinko banyosuna daldırılmasını içerir. Çelik, erimiş çinko ile temas ettiğinde, bir dizi metalurjik reaksiyon meydana gelir; çeliğin yüzeyinde bir çinko-demir alaşımı tabakası oluşur ve bunu üstte saf bir çinko tabakası takip eder.
Sıcak daldırma galvanizlemenin avantajları çoktur. Öncelikle korozyona karşı mükemmel koruma sağlar. Çinko kaplama, tercihen çelik alt tabakayı aşındırarak kurban bir anot görevi görür. Bu, kaplamanın yüzeyi çizilse bile çinkonun açıkta kalan çeliği paslanmaya karşı korumaya devam edeceği anlamına gelir. İkincisi, çinko kaplama nispeten kalın ve dayanıklıdır ve uzun ömürlüdür. Yüksek nem, tuz yüklü hava ve kimyasal maddelere maruz kalma gibi zorlu çevre koşullarına dayanabilir.
Ancak sıcak daldırma galvanizlemenin de bazı sınırlamaları vardır. İşlem, özellikle büyük çaplı veya uzun uzunluktaki borular için nispeten pahalı olabilir. Ayrıca proseste oluşan yüksek sıcaklık, borularda dikkatli kontrol edilmesi gereken bazı boyutsal değişikliklere neden olabilir.
2. Elektro - Galvanizleme
Elektro galvanizleme başka bir galvanizleme yöntemidir ancak çinko kaplamanın uygulanma şekli sıcak daldırmalı galvanizlemeden farklıdır. Elektro galvanizlemede çelik borular çinko iyonları içeren bir elektrolit çözeltisine yerleştirilir ve çözeltiden elektrik akımı geçirilir. Daha sonra çinko iyonları indirgenir ve çelik boruların yüzeyinde biriktirilir.
Elektro galvanizlemenin ana avantajlarından biri, çok düzgün ve pürüzsüz bir çinko kaplama üretebilmesidir. Bu, onu yüksek kaliteli yüzey kaplamasının gerekli olduğu uygulamalar için uygun hale getirir. Elektro galvanizleme aynı zamanda özel gereksinimlere göre ayarlanabilen kaplama kalınlığının daha iyi kontrol edilmesini sağlar. Üstelik işlem nispeten düşük bir sıcaklıkta gerçekleştirilir, dolayısıyla sıcak daldırma galvanizlemeye kıyasla termal bozulma riski daha azdır.
Öte yandan elektro galvanizleme ile üretilen çinko kaplama genellikle sıcak daldırma galvanizlemeye göre daha incedir. Sonuç olarak korozyon direnci, özellikle zorlu ortamlarda o kadar iyi değildir.
3. Boyama
Boyama, kazan çelik boruları için basit ve uygun maliyetli bir yüzey işleme yöntemidir. Epoksi boyalar, poliüretan boyalar ve akrilik boyalar gibi çeşitli boya türleri mevcuttur. Her boya tipinin kendine has özellikleri vardır ve boya seçimi spesifik uygulamaya ve çevre koşullarına bağlıdır.
Epoksi boyalar mükemmel yapışma, kimyasal direnç ve korozyona karşı koruma özellikleriyle bilinir. Genellikle boruların kimyasallara, solventlere veya yüksek sıcaklıktaki buhara maruz kaldığı endüstriyel ortamlarda kullanılırlar. Poliüretan boyalar ise iyi hava koşullarına ve aşınma direncine sahiptir. Dış mekan uygulamaları veya boruların mekanik aşınmaya maruz kalabileceği alanlar için uygundurlar. Akrilik boyalar, parlak renkleri ve iyi UV direnci nedeniyle genellikle dekoratif amaçlarla kullanılır.
Boyama işlemi genellikle boyanın iyi yapışmasını sağlamak için temizleme ve kumlama gibi yüzey hazırlığını içerir. İstenilen koruma seviyesini elde etmek için sıklıkla birden fazla kat boya uygulanır. Ancak boyamanın bazı dezavantajları vardır. Boya kaplaması kurulum veya çalıştırma sırasında hasar görebilir ve boyanın rötuşlanması için düzenli bakım yapılması gerekebilir.
4. Fosfatlama
Fosfatlama, çelik boruların yüzeyinde fosfat kaplama oluşturan bir kimyasal arıtma işlemidir. En yaygın fosfatlama türleri çinko fosfatlama ve manganez fosfatlamadır.
Çinko fosfatlama genellikle boyama veya toz kaplama için ön işlem olarak kullanılır. Fosfat kaplama, boya veya tozun yapışması için iyi bir temel sağlayarak, genel kaplama sisteminin yapışma mukavemetini ve korozyon direncini artırır. Ayrıca boyama işlemi sırasında çelik yüzeyde ani pas oluşumunun önlenmesine de yardımcı olur.
Manganez fosfatlama ise esas olarak aşınma direnci ve yağlamanın gerekli olduğu uygulamalarda kullanılır. Manganez fosfat kaplama, yağlayıcıları tutabilen, hareketli parçalar arasındaki sürtünmeyi ve aşınmayı azaltan gözenekli bir yapıya sahiptir. Bu, onu yüksek sürtünmeli veya yüksek aşınmalı uygulamalarda kullanılan kazan çelik boruları için uygun kılar.
Fosfatlama işlemi tipik olarak çelik boruların temizlenmesini ve ardından bir fosfatlama çözeltisine daldırılmasını içerir. Fosfatlamanın ardından borular genellikle durulanır ve bazen fosfat kaplamanın stabilitesini arttırmak için pasifleştirilir.
5. Toz Boya
Toz kaplama, dayanıklılık ve estetik çekiciliğin bir kombinasyonunu sunan popüler bir yüzey işleme yöntemidir. Toz boyamada çelik boruların yüzeyine elektrostatik püskürtme tabancası kullanılarak kuru toz uygulanır. Toz parçacıkları yüklenir ve topraklanmış borulara yapışır. Daha sonra borular bir fırında ısıtılarak tozun erimesi, akması ve kürlenmesi sağlanarak pürüzsüz ve sert bir kaplama oluşturulur.
Toz kaplamanın birçok avantajı vardır. Ufalanmaya, çizilmeye ve solmaya karşı dayanıklı, kalın ve dayanıklı bir kaplama sağlar. Kaplama ayrıca solvent içermediğinden çevre dostudur ve uçucu organik bileşik (VOC) emisyonlarını azaltır. Ayrıca, müşteri ihtiyaçlarına göre kişiselleştirmeye olanak tanıyan geniş bir renk ve doku yelpazesi mevcuttur.
Ancak toz kaplama diğer yüzey işleme yöntemlerine göre daha karmaşık ekipman ve işlemler gerektirebilir. Ayrıca, eşit bir kaplama kalınlığı ve iyi bir kaplama sağlamak için uygulama sürecinin dikkatli bir şekilde kontrol edilmesi gerekir.
6. Pasifleştirme
Pasivasyon, paslanmaz çelik kazan borularının korozyon direncini arttırmak için kullanılan kimyasal bir işlemdir. Paslanmaz çelik yüzeyin nitrik asit veya sitrik asit gibi oksitleyici bir maddeyle işlenmesini içerir. Oksitleyici madde serbest demiri ve diğer kirletici maddeleri yüzeyden uzaklaştırır ve paslanmaz çelik üzerinde ince, koruyucu bir oksit tabakası oluşturur.
Pasivasyon işlemi paslanmaz çelik yüzeyde pas ve korozyon oluşumunun önlenmesine yardımcı olur. Ayrıca borulara parlak, temiz bir yüzey kazandırarak görünümünü de iyileştirir. Pasivasyon, paslanmaz çelik kazan borularının bütünlüğünü korumanın nispeten basit ve uygun maliyetli bir yoludur.
Pasivasyonun etkinliğinin paslanmaz çeliğin kalitesine ve pasivasyon prosesi parametrelerine bağlı olduğunu unutmamak önemlidir. Uygun olmayan pasivasyon, eksik oksit tabakası oluşumuna ve korozyon direncinin azalmasına neden olabilir.
Ürün Önerileri
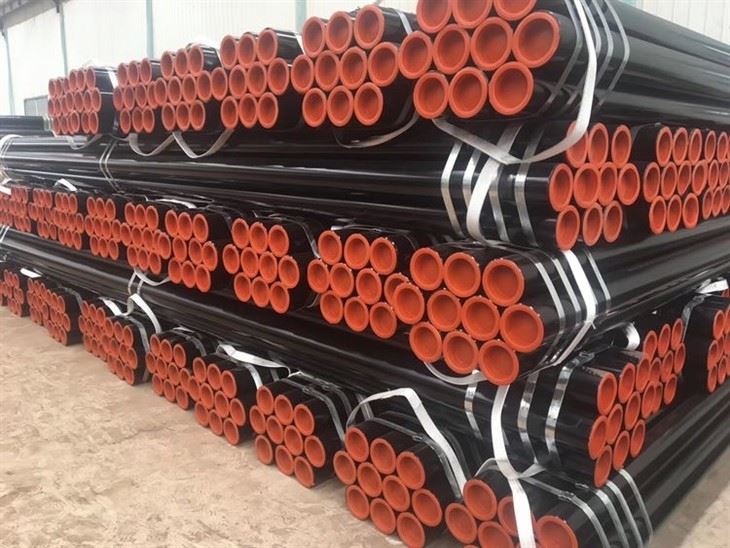
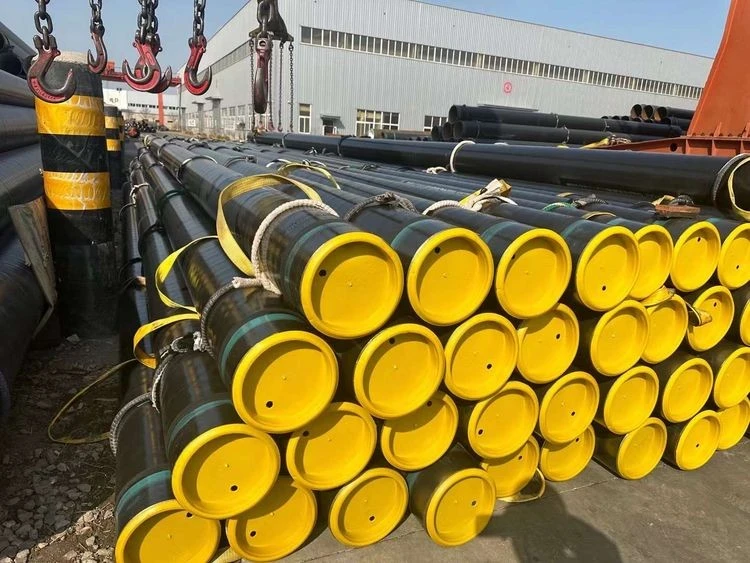
KAZAN ÇELİK BORU tedarikçisi olarak, aşağıdakiler de dahil olmak üzere geniş bir kazan çelik boru yelpazesi sunuyoruz:Dikişsiz Mekanik Boru,ASTM A106 GR.B SMLS BORU, VeAPI 5L GR.X42 SMLS ÇELİK BORU. Özel gereksinimlerinizi karşılamak için bu borulara yukarıda belirtilen yöntemler kullanılarak yüzey işlemi uygulanabilir.
Çözüm
Yüzey işlemi, kazan çelik borularının performansında ve uzun ömürlülüğünde hayati bir rol oynar. Her yüzey işleme yönteminin kendine özgü avantajları ve sınırlamaları vardır ve yöntemin seçimi uygulama ortamı, maliyet, estetik gereksinimler gibi faktörlere bağlıdır. Profesyonel bir tedarikçi olarak size yüksek kaliteli kazan çelik boruları sağlayabilir ve projeniz için en uygun yüzey işleme yöntemini önerebiliriz.
KAZAN ÇELİK BORU ürünlerimizle ilgileniyorsanız veya yüzey işleme hakkında daha fazla bilgiye ihtiyacınız varsa, lütfen ayrıntılı bir tartışma için bizimle iletişime geçmekten çekinmeyin. Size hizmet etmek ve projelerinizin başarısına katkıda bulunmak için sabırsızlanıyoruz.
Referanslar
- ASM El Kitabı Komitesi, "ASM El Kitabı: Korozyon", ASM International, 2003.
- Schewe, G., "Galvanizleme: Kaplamalar ve Korozyona Karşı Koruma", Wiley - VCH, 2007.
- Boya ve Kaplama Araştırma Enstitüsü, "Boya ve Kaplama Teknolojisi: İlkeler, Uygulamalar ve Süreçler", CRC Press, 2015.


